您可能还对以下内容感兴趣
这就是我们的故事!Rockwell Automation是工业自动化和数字化转型领域的全球领导者,致力于帮助制造商提升韧性、敏捷性和可持续性。我们位于俄亥俄州Twinsburg的制造工厂占地250000平方英尺,生产可编程逻辑控制器(PLC)、传感器、开关、继电器及其他控制设备,服务于汽车、食品和饮料、生命科学等行业。
- 严重依赖推车式物料输送,52% 的日常运输任务需人工完成
- 操作员被迫离开增值生产工作,限制了运营效率
- IT、OT 和自动化系统之间缺乏同步,导致物料交付延迟和生产停机
- 需要额外地面空间用于分阶段和缓冲在制品库存
- 导致员工疲劳,操作员每天为支持物料输送步行超过8小时
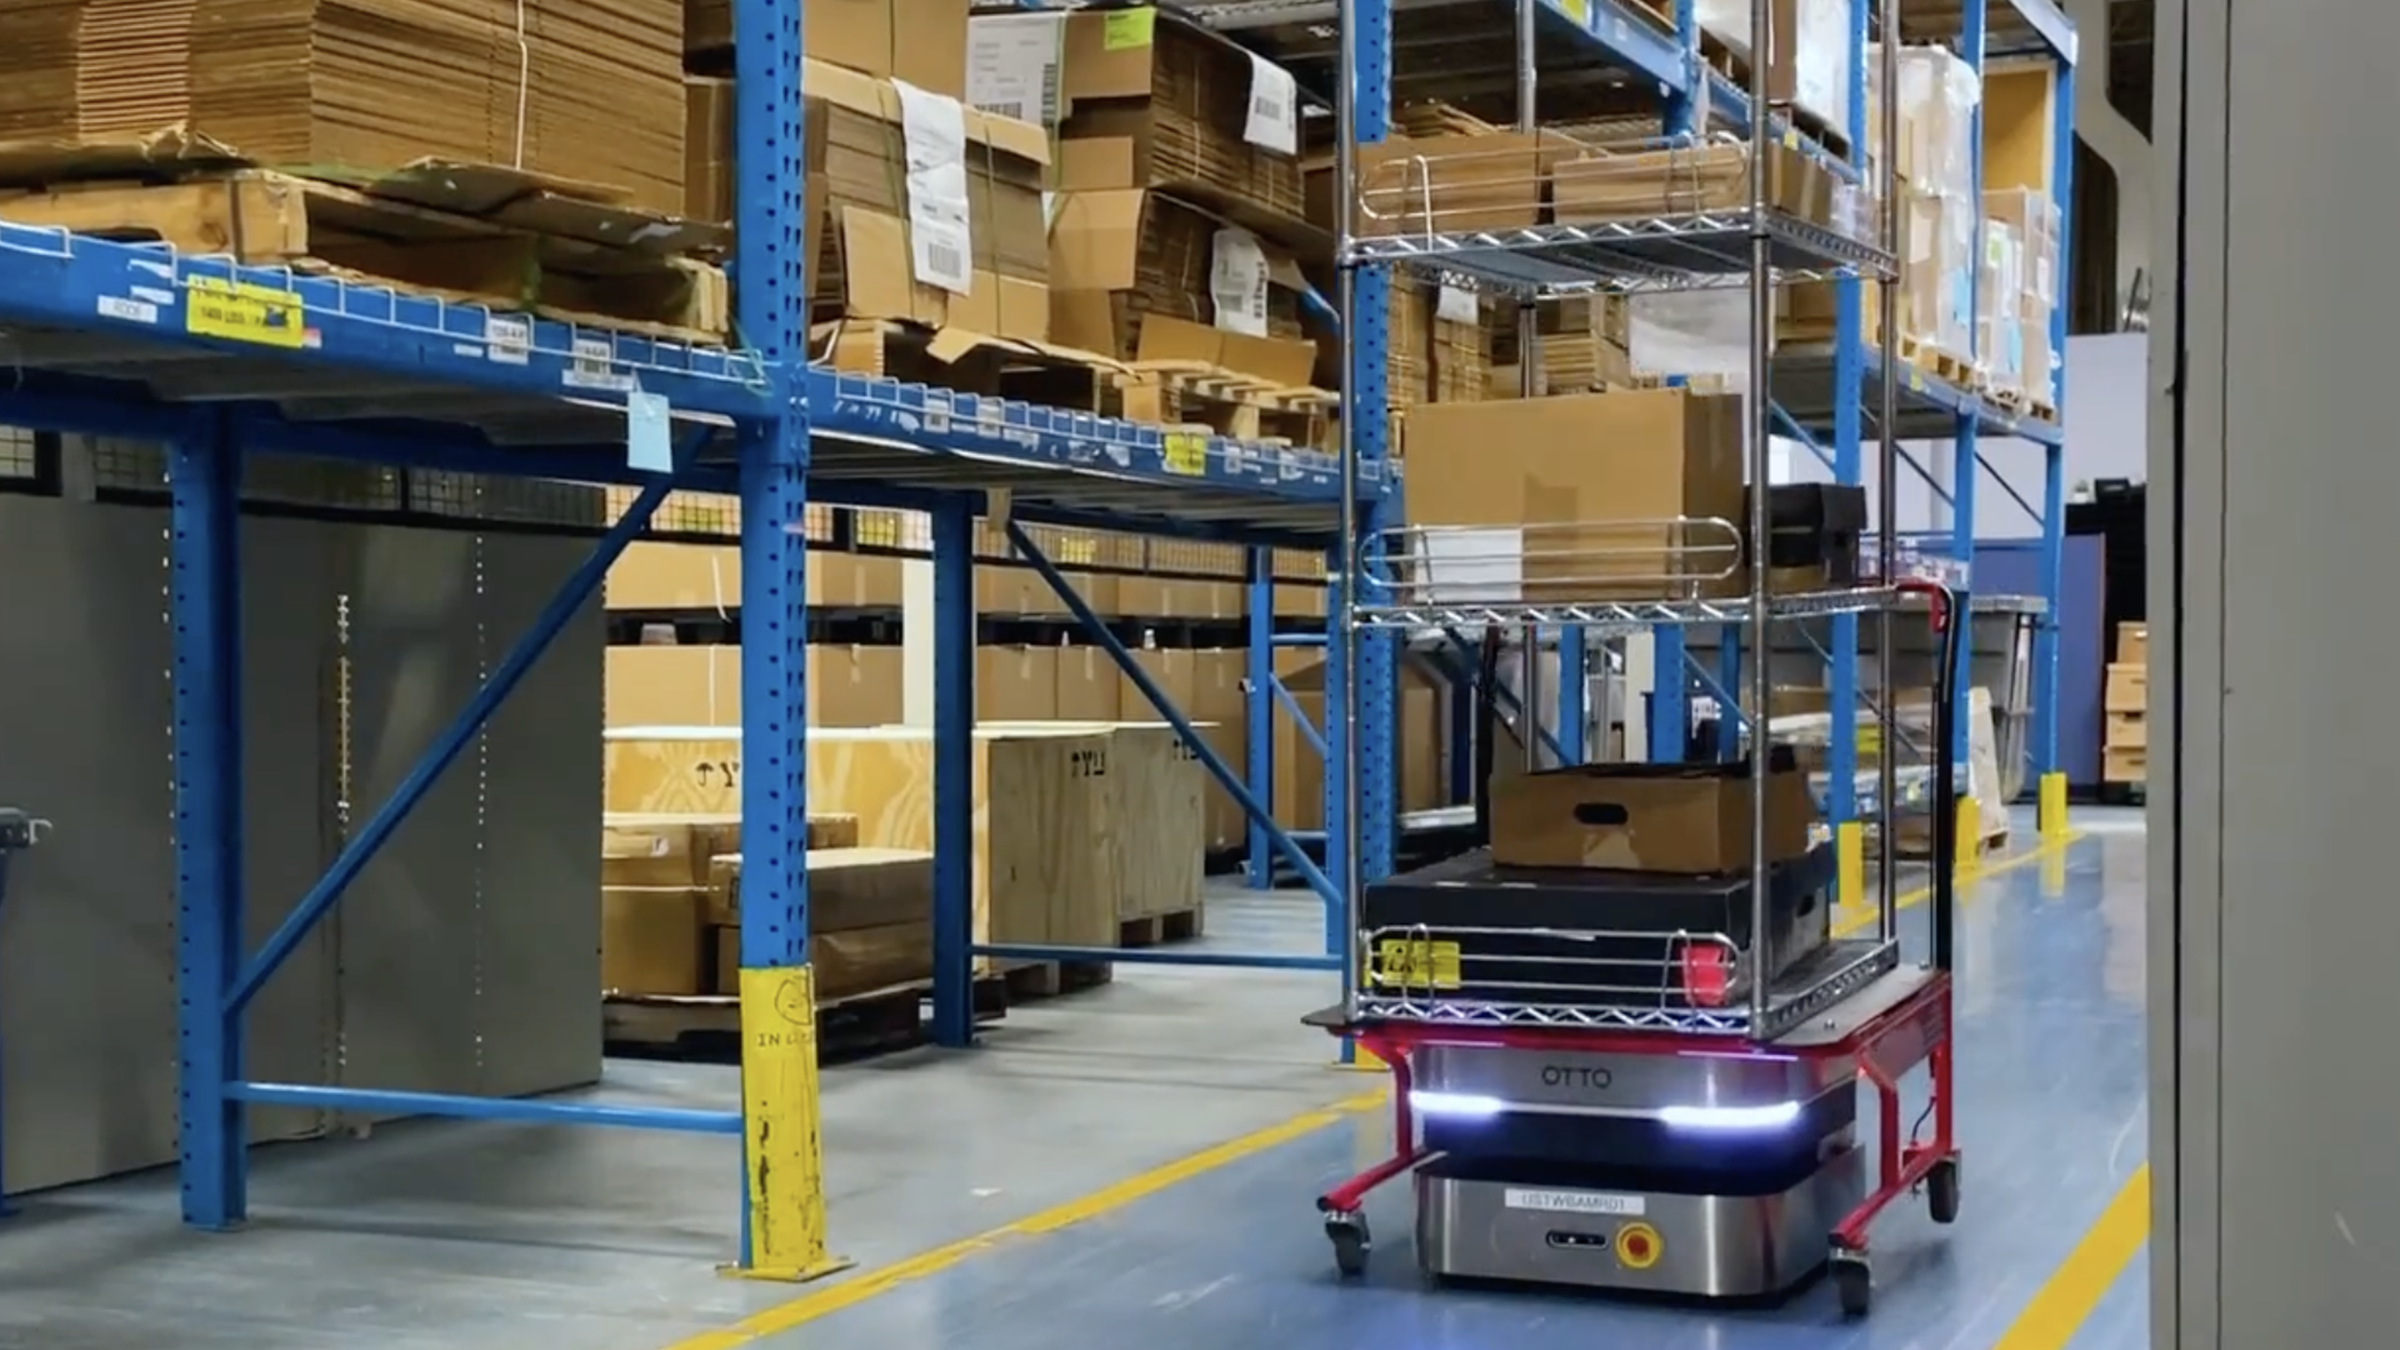
部署了三台 OTTO® 100 自主移动机器人(AMR)和40个红色分拣推车,将原材料从配料区运送到四条生产线
自动化重复的物料运输,减少人工干预,支持持续的物料流动
引入 FactoryTalk® Orchestration™,推动工厂向完全自主生产物流迈进
通过 REST API 将 FactoryTalk® ProductionCentre® MES 与 OTTO Fleet Manager 连接,根据实时生产状态协调物料运输
使用可配置的基于规则的工作流程,在生产订单推进制造过程时自动调度 AMR 任务
- 通过将员工重新分配到更高价值的任务并增加生产量,每年节省USD162000
- 将在制品分拣空间减少50%,空间利用率提高70%
- 将生产线停机时间减少20%
- 在1.5年内实现投资回报
- 已扩展至另外三家Rockwell工厂,未来还将有更多扩展,Twinsburg作为生产物流展示工厂
挑战
我们的Twinsburg制造工厂在很大程度上依赖于基于推车的物料运输,每天约有52% 的物料运输行程是手动完成的。这导致了对劳动力的高度依赖以及大量非增值的操作员活动,操作员每天为搬运物料步行超过8小时。
同时,IT、OT和自动化系统之间缺乏同步,导致物料交付延迟、工厂车间在制品库存过多以及生产停机时间。这些挑战共同限制了生产效率,并使扩大运营规模变得更加困难。
解决方案
为解决这些挑战,Rockwell 位于 Twinsburg 的工厂启动了一个以OTTO 自主移动机器人(AMR)和 FactoryTalk Orchestration 为核心的多阶段转型项目。
第 1 阶段:使用 OTTO AMR 实现物料输送自动化
Rockwell 部署了三台 OTTO 100 自主移动机器人(AMR),配备 40 个红色分拣推车,实现了从配套区到四条生产线的原材料运输自动化。操作员手动调度自主机器人处理重复的物料运输工作,使操作员能够专注于增值生产工作,同时支持物料持续流向生产线。
第 2 阶段:生产物流的同步
虽然第 1 阶段实现了物料自动输送,但操作员仍需手动申请工单物料。FactoryTalk® ProductionCentre® 未与 AMR 集成,因此手动触发可能不一致,导致产品延迟和工厂车间内出现大量分阶段库存。Rockwell 的 Twinsburg 工厂通过引入FactoryTalk Orchestration,实现了基于生产需求的物料移动的全面自动化与同步。
该解决方案将工厂的制造执行系统(MES)直接与 OTTO Fleet Manager 连接,同时为集成互联 IT 和 OT 系统(包括 ERP 及未来的仓库执行系统 WES)提供了标准化方法。FactoryTalk Orchestration 通过可配置、基于规则的无代码工作流,在生产订单推进制造流程时自动调度机器人,使物料移动能够响应实时生产需求。该解决方案基于现有 Rockwell 技术构建,为操作员提供了熟悉的体验,并可远程部署至 Twinsburg 现场,从而缩短实施时间并减少对工厂运营的干扰。这一方法满足了客户对机器人、设备与企业系统之间强大且可扩展集成的需求,同时减少了对完全定制集成的依赖。
这一创新使工厂超越了机器人运输,进入了真正的自主生产物流同步阶段。生产系统本身主动发起物料移动,而非由人工请求,从而让操作员专注于增值工作,同时确保物料根据生产需求进行移动。
结果
多阶段部署在劳动力效率、生产流程和运营绩效方面带来了可衡量的提升。第一阶段通过自动化人工物料搬运,每年节省USD162000,使员工能够被重新分配到工厂内更高价值的任务,以提升生产量。借助FactoryTalk Orchestration,工厂在制品堆放空间减少了50%,空间利用率提升了70%,通过更及时、可预测的物料交付,生产线停机时间缩短了20%。此次部署还缩短了物料等待时间,提高了整体设备效率(OEE),降低了废品率,并通过减少重复运输活动提升了员工安全性。该项目在1.5年内实现了投资回报。
Twinsburg工厂自此成为面向客户的生产物流展示平台,使潜在客户能够在实际制造环境中看到该技术的运行。通过将生产物流方法应用于自身运营,Rockwell展示了其对该方法的信心及其带来可衡量成果的潜力。该成功案例建立了一个可复制的模板,已推广至另外三个Rockwell工厂,并计划在更多既有工厂和新建工厂进行部署。该举措展示了生产物流方法如何将手动、分散的流程转变为互联的自主运营,从而在生产力、效率、成本和可扩展性方面带来可衡量的提升。
发布时间 2026年9月23日